Ett 13-5/8 tum, 5 000 psi höljehuvud bultat till en 10 000 psi höljespole är en missmatchning som visas vid det första trycktestet, inte i katalogen. Det är där de flesta brunnshuvudproblem börjar: vid en flänsyta där delar med olika klassificeringar, materialklasser eller temperaturintervall sammanfogades under antagandet att de skulle passa.
Konventionella brunnhuvudsystem är fortfarande det rätta svaret för de flesta landbrunnar, överarbetningar och gruntvattenplattformar. Deras styrka är modularitet. Varje tryckbarriär är en separat, oberoende klassad, oberoende utbytbar komponent, så stapeln kan specificeras steg för steg när brunnen borras och repareras en bit i taget.
Kostnaden för den flexibiliteten är höjd, vikt, mer flänssminkning och fler potentiella läckagevägar. Vad som följer är hur systemet är byggt, hur man specificerar det och var det vinner eller förlorar mot ett kompakt brunnshuvud.
Vad som räknas som ett konventionellt brunnhuvudsystem
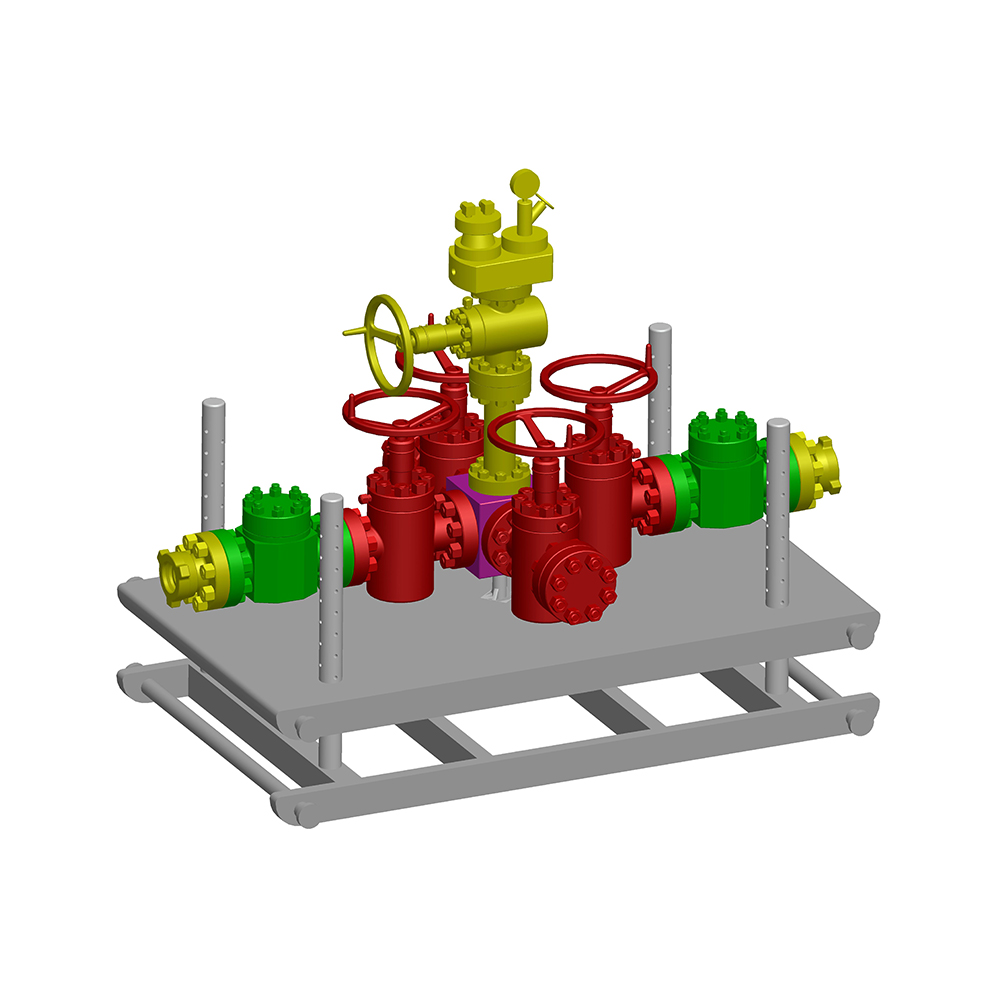
Ett konventionellt brunnshuvudsystem är en stapel av separata, hopskruvade tryckinnehållande komponenter - ett höljehuvud, en eller flera höljesspolar, en slanghuvudsspole och en julgran - var och en med sin egen API 6A tryckklassificering, temperaturklass och materialklass.
Termen skiljer denna arkitektur från ett kompakt eller enborrat brunnshuvud, där samma barriärer bearbetas till färre, större kroppar. I en konventionell stapel är varje komponent byggd runt höljet eller rörsträngen som den stöder och tätar, så enheten beter sig som ett system: arbetstrycket ställs in av den svagaste länken, inte av den starkaste delen.
| Komponent | Roll i högen | Ange av |
|---|---|---|
| Höljeshuvud | Landar och tätar ythöljet och bär allt bultat ovanför det | Höljestorlek och vikt, toppflänsstorlek och klassificering, uttag |
| Höljehängare | Hänger upp nästa höljesträng och tätar ringen mellan strängarna | Slip- eller dorntyp, lastkapacitet, tätningsmaterial |
| Höljesspole | Lägger till en barriär och ett utlopp per sträng när brunnen fördjupas | Antal spolar, hål, utloppslayout, uppgradering av betyg |
| Slanghuvudspole | Flyttar stapeln från borrning till färdigställande och stödjer hängaren | Enkel eller dubbel komplettering, ESP-avstånd, uttag |
| Slanghängare | Hänger upp produktionsslangen och tätar ringen mellan slang och huvud | Dorn eller glidtyp, elastomer eller metalltätning, ESP-variant |
| julgran | Slutlig tryckkontroll: master-, ving- och swabventiler plus en choke | Ventilarrangemang, choketyp, klassificering, trimmaterial |
Hur stapeln är byggd, steg för steg
Konventionella brunnhuvudsystem monteras i den ordning brunnen borras, och varje ny spole bör vara minst lika hög som den under den. Varje annan ordning skapar en barriär som är svagare än brunnen den ska kontrollera.
Höljeshuvudet och dess hängare
Höljeshuvudet är ankaret för monteringen: det landar på ythöljet, bär allt bultat ovanför det och ger de första utloppen för returer, övervakning eller en chokeledning. Ett ythål börjar vanligtvis med en kropp på 13-3/8 tum eller 20 tum med 2 000 till 5 000 psi, vilket går upp till 10 000 psi för program med djupare eller högre tryck. Hängaren inuti den glider antingen på höljet när den sänks ned eller är en dorntyp som består av snöret; sliphängare kostymsnören som måste kapas och landas, medan dornhängare ger en mer kontrollerad tätning där tryckintegriteten är viktigare än körhastigheten.
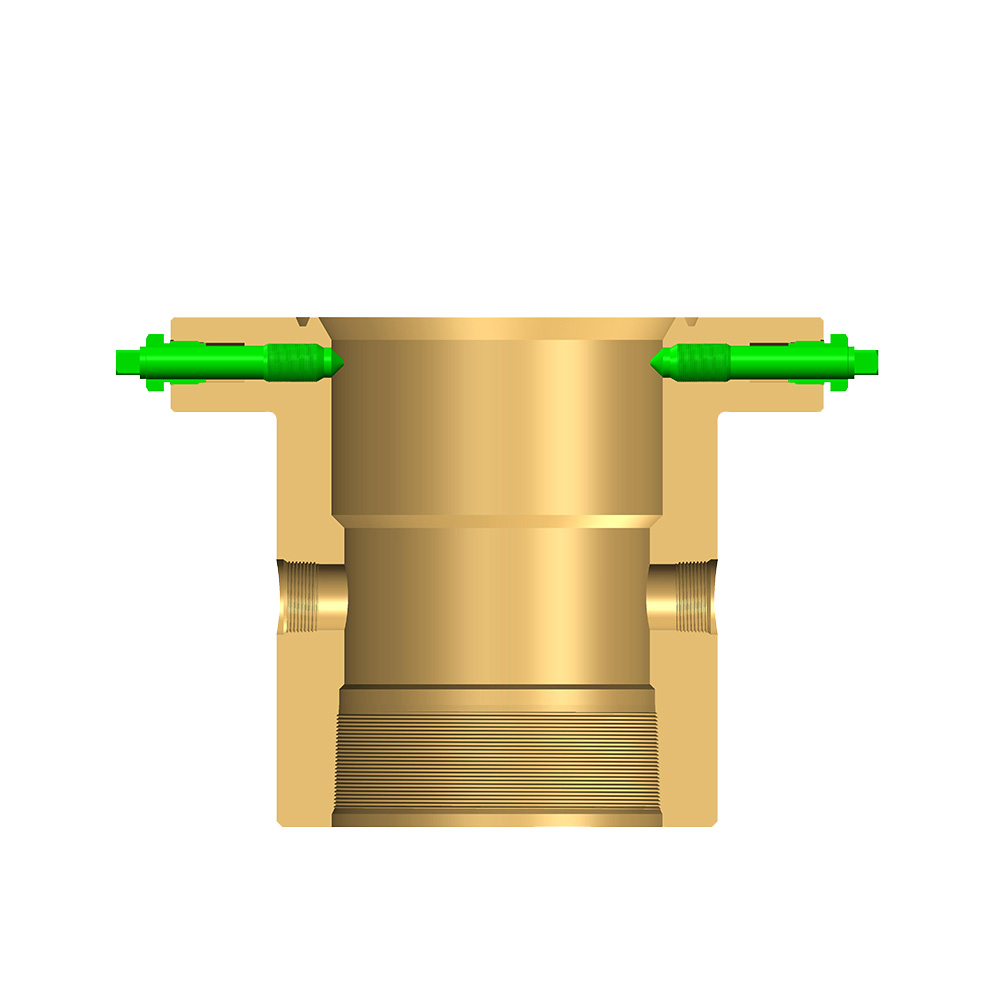 Csg höljehuvud för brunnshuvudshylsa Csg-höljeshuvudproduktinträde under brunnshuvud-höljeshuvudenheterna; användbar för identifiering och förfrågan, medan närliggande text diskuterar förankring, hängare och staplade tryckbarriärer. Visa produkt →
Höljespolar och tryckstegringen
Varje spole som bultas på lägger till en barriär och ett utlopp, vilket är det som gör att stapeln kan växa med brunnen. En landsekvens kan gå från ett 13-5/8 tum, 5 000 psi höljehuvud till en 11 tum, 10 000 psi spole och vidare till ett 7-1/16 tum, 15 000 psi slanghuvud, men beställningen följer höljesprogrammet snarare än en katalog. Varje steg testas normalt med 1,5 gånger sitt nominella arbetstryck innan nästa hålsektion borras, och testschemat hör hemma i brunnsfilen tillsammans med materialcertifikaten.
Konventionell vs kompakt: Välja på verkliga siffror
Konventionella staplar kostar mindre per komponent och kan repareras på plats, medan kompakta brunnshuvuden sparar riggtid och däcksutrymme. Vilken som vinner beror på hur många brunnar som borras och vilken lyftkapacitet som finns tillgänglig.
| Faktor | Konventionell stack | Kompakt brunnshuvud |
|---|---|---|
| Arkitektur | Separata kroppar staplade och bultade, en barriär per spole | Färre, större karosser med inbyggda barriärer |
| Höjd och vikt | Högre och tyngre, med mer flänssmink | Kortare och lättare, med färre anslutningar |
| Flexibilitet | Komponents can be re-rated, repaired or replaced individually | Konfiguration fast vid tillverkning |
| Kostnadsprofil | Lägre per komponent, fler delar att beställa och spåra | Högre per kropp, färre gränssnitt att hantera |
| Bäst passform | Landbrunnar, workovers, stegvisa borrprogram | Offshore mallar och batchborrning |
Offshore-fallet är där gapet är som störst. På en mall där flera brunnar batch-borras, undviker man upprepad flänssminkning sparar timmar per brunn som sammansätter i hela programmet. Den fördelen gäller bara om plattformskranen, borrschemat och färdigställandedesignen stödjer en kropp med en borrning. På en enda mark som betjänas av en blygsam överbyggnadsrigg uppväger förmågan att byta ut en spole vanligtvis monteringstiden.
Matcha stapeln med avslutningen
Ett brunnshuvud som är dimensionerat för en ensträngig oljeproducent passar inte en ESP-brunn eller en dubbel komplettering, så kompletteringsdesignen måste fixas innan slanghuvudet beställs.
Val av slanghuvud och hängare
Slanghuvudsspolen är överlämningspunkten mellan borrning och produktion: den stöder slanghängaren, tätar ringen mellan slang och huvud och bär utlopp för övervakning av ringen, gaslyft eller cirkulation. Dornhängare är standard för de flesta kompletteringar, med dubbelsträngade och slipversioner där två strängar delar ett huvud. På ESP-brunnar måste adaptern och hängaren rensa kabelgenomföringen och pumpens ytterdiameter, annars kommer kompletteringen inte att passera igenom.
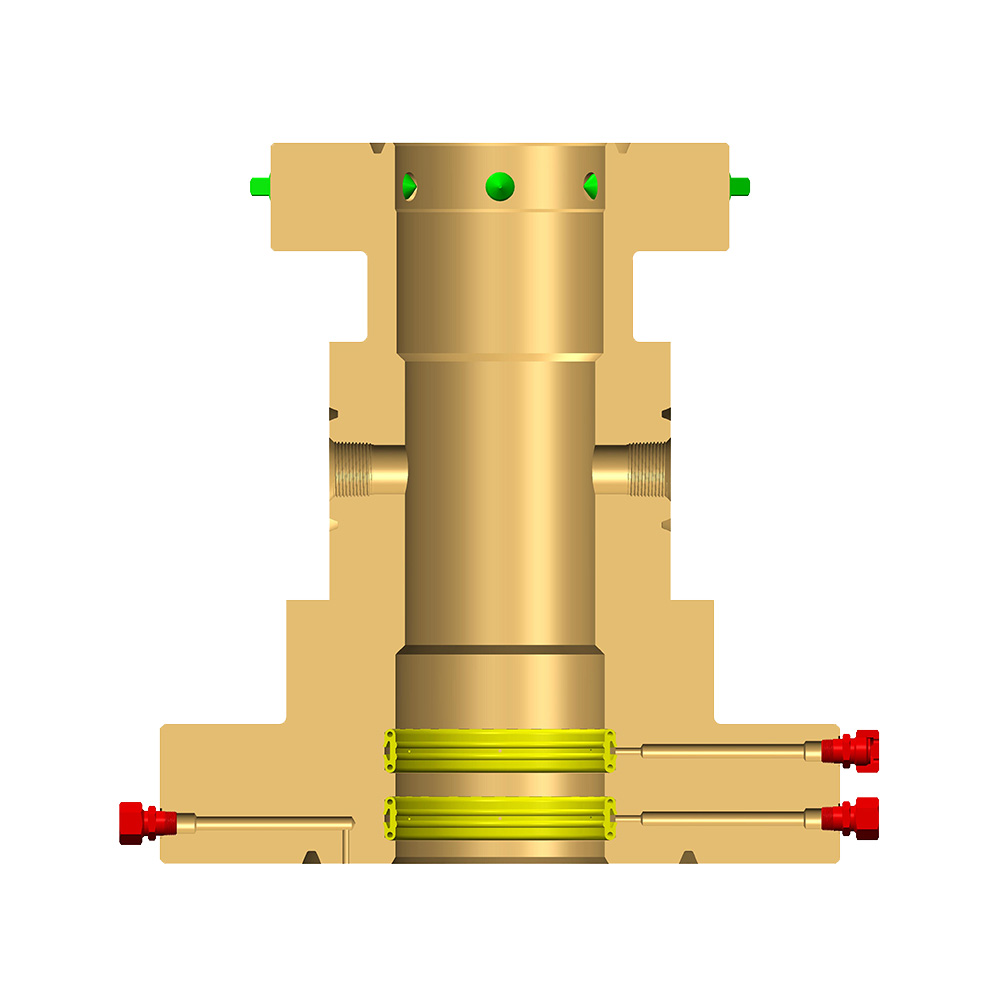 Slanghuvudspole för brunnshuvudskompletteringsenheter Produktdetaljsidan identifierar slanghuvudets spole under brunnshuvudets slanghuvudenhet, levererad av Jiangsu Zhonglin Oil Equipment; kontaktalternativ tillgängligt. Visa produkt →
Temperatur, sur service och materialklass
Materialklass och temperaturklass är tekniska beslut, inte pappersarbete. En brunn som producerar 3 mol% H2S vid 120 °C är en annan specifikation än en torrgasbrunn vid 60 °C, och hårdhetsgränser, elastomerval och NACE-kompatibel metallurgi måste överenskommas innan karosserna bearbetas. Att ändra dem senare innebär att komponenten skärs om eller skrotas.
Tryckkontroll ovanför trädet
Tryckkontroll stannar inte vid granen. Ytsäkerhetsventilen hålls öppen av en hydraulisk eller pneumatisk försörjning och stänger när försörjningen tappas, vilket gör ställdonet och manöverpanelen till de verkliga bestämningsfaktorerna för avstängningstid. Drosslar absorberar tryckfallet som annars skulle förstöra nedströms rörledningar: en positiv choke där en fast begränsning är acceptabel, en justerbar choke där flödet måste trimmas när reservoartrycket faller. Panelen binder brunnshuvudtrycket till ventilen och dess pilotinställningar, svarstid och manuell överstyrning avgör hur snabbt stapeln stänger. Mekaniken för den länken behandlas i den här anteckningen hur en kontrollpanel kommunicerar med en fjärrsäkerhetsventil .
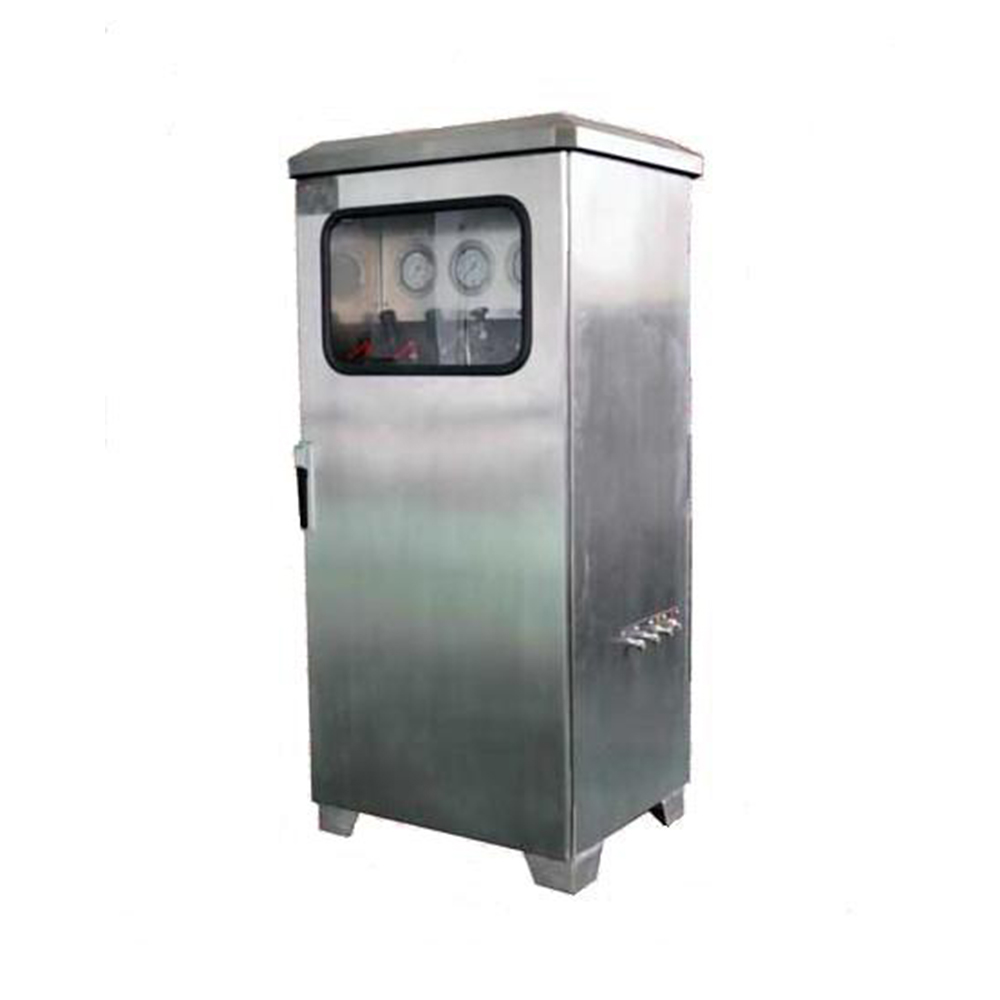 Kontrollpanel för nödavstängning av brunnshuvud för säkerhetsventiler Kontrollpanel för fjärravstängning av nödavstängning av brunnshuvudets säkerhetsventiler; API 6A, storlekar 1-13/16 till 7-1/16 tum och 2 000 till 15 000 PSI-klassificeringar. Visa produkt →
Specifikationschecklista Innan du beställer
De flesta tvister om brunnhuvuden går tillbaka till detaljer som aldrig skrevs in i förfrågan. Bekräfta allt av följande innan inköpsordern går ut.
- Tryckklass vid varje gränssnitt, inte bara vid den övre flänsen.
- Hölje och slangstorlekar, vikter och gängtyper för varje hängare.
- Temperaturklass och materialklass för varje kropp, anpassad till producerade vätskor.
- API 6A produktspecifikationsnivå (PSL) och prestandakrav (PR1 eller PR2).
- Utloppskonfiguration: dubbade eller flänsade, storlek, klassificering och ventilkompatibilitet.
- Test- och dokumentationskrav: skal- och sätestester, materialcertifikat, spårbarhet.
- Reservdelar: tätningssatser, hängare, reparationssatser och de verktyg som behövs för att byta dem.
- Ledtid, förpackning och lyftpunkter, särskilt för höljeshuvuden med stor hål.
Leverantörscertifiering är det snabbaste screeningsfiltret. An API 6A monogram och ISO-certifiering visa att tillverkarens kvalitetssystem omfattar design, tillverkning och testning, men de ersätter inte specifikationsgenomgången ovan, eftersom en certifierad leverantör fortfarande kan bygga exakt fel brunnshuvud.
Installation, testning och underhåll
Fältfel på konventionella brunnshuvuden är vanligtvis installations- eller underhållsproblem snarare än tillverkningsfel. En konsekvent sekvens förhindrar de flesta av dem.
- Kontrollera flänsytor, ringpackningar och bultar mot ritningen innan sminkning.
- Dra åt dubbarna i ett kontrollerat korsmönster till tillverkarens siffror, inte till en uppskattning av riggbesättningen.
- Trycktest steg för steg, håll testet och registrera diagrammet.
- Bekräfta att hängaren är på plats och att tätningen är aktiverad innan du borrar ut nästa sko.
- Byt ut elastomertätningar med det rekommenderade intervallet, med reparationssatsen redan på plats.
- Kontrollera kontrollpanelens inställningar igen efter varje överarbetning som ändrade trycket i brunnshuvudet.
Inspektionsintervaller kommer normalt sett från operatörens brunnsintegritetspolicy snarare än från själva brunnshuvudet, och alla intervaller är bara trovärdiga om tätningssatserna och hämtningsverktygen finns på plats när det förfaller.
Vanliga frågor
Är ett konventionellt brunnshuvud fortfarande konkurrenskraftigt mot ett kompakt brunnhuvud?
Ja, på land och i arbetstunga program. Den kompakta designen vinner på offshore-mallar och batchborrning, där däcksutrymme och riggtid dominerar; den konventionella stapeln vinner varhelst en enskild komponent måste bytas ut utan att dra hela enheten.
Hur väljer jag tryckklass för varje höljesspole?
Matcha det till det maximala förväntade yttrycket för nästa hålsektion och låt det aldrig falla under klassificeringen av komponenten under. Betygssteg är vanligtvis 2 000, 3 000, 5 000, 10 000 och 15 000 psi.
Ska jag använda en slip-typ eller en dorn hölje hängare?
Använd slip-typ när höljet måste skäras och landas eller när drifttiden är viktigast; använd dorntyp när tätningsintegritet och lastkontroll är prioritet. Båda passar samma hölje eller spole, så valet kan göras per sträng.
Vilken dokumentation ska levereras med ett brunnshuvud?
Åtminstone: materialcertifikat, API 6A-monogram och spårbarhetsregister, hydrostatiska och gastestdiagram, monteringsritningar, vridmomenttabeller och en tätningssatslista med artikelnummer.
Konventionella brunnhuvudsystem tjänar sin plats genom att vara tråkiga på rätt sätt. Varje barriär är synlig, individuellt klassad och individuellt utbytbar, och monteringen kan ändras när brunnen ändras. Specificera betygsgränssnittet för gränssnitt, matcha hängarna till färdigställandet och förvara testtabellerna och reservtätningarna där besättningen kan hitta dem - det är det som förvandlar en bunt flänsar till ett pålitligt brunnshuvud.