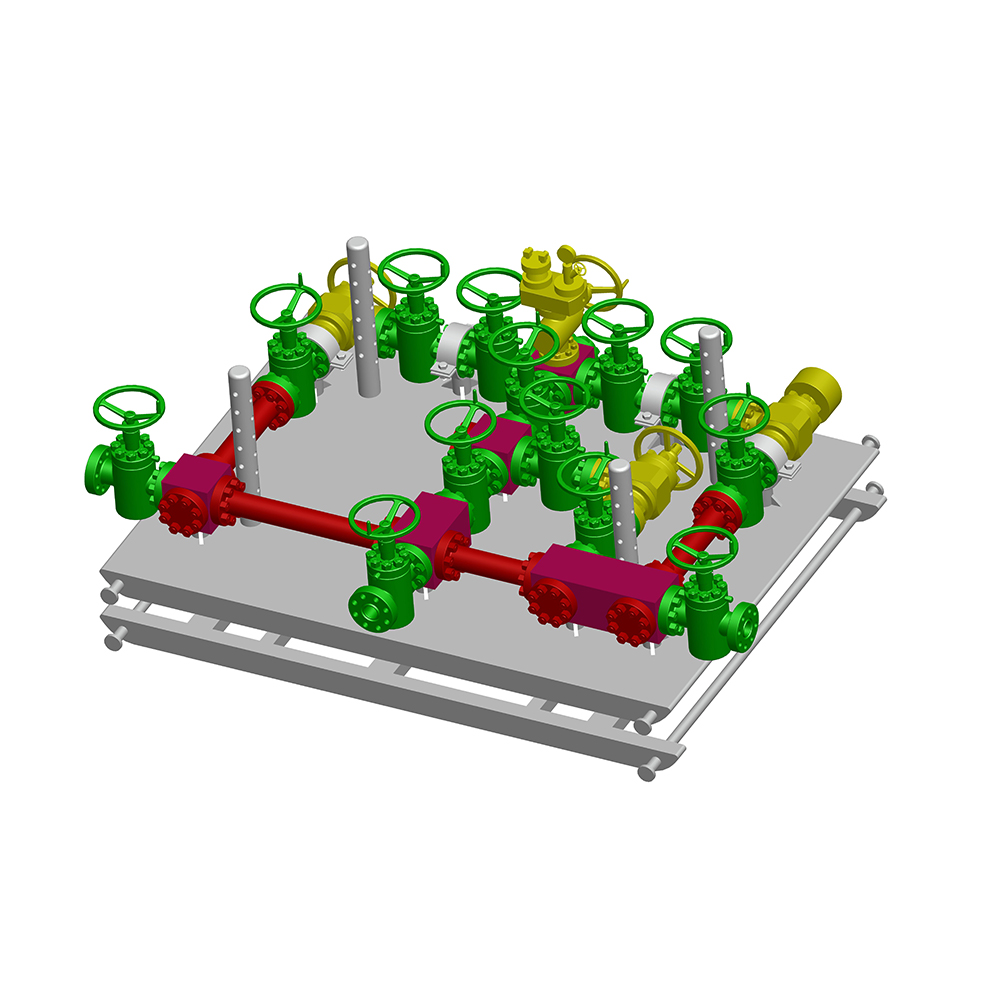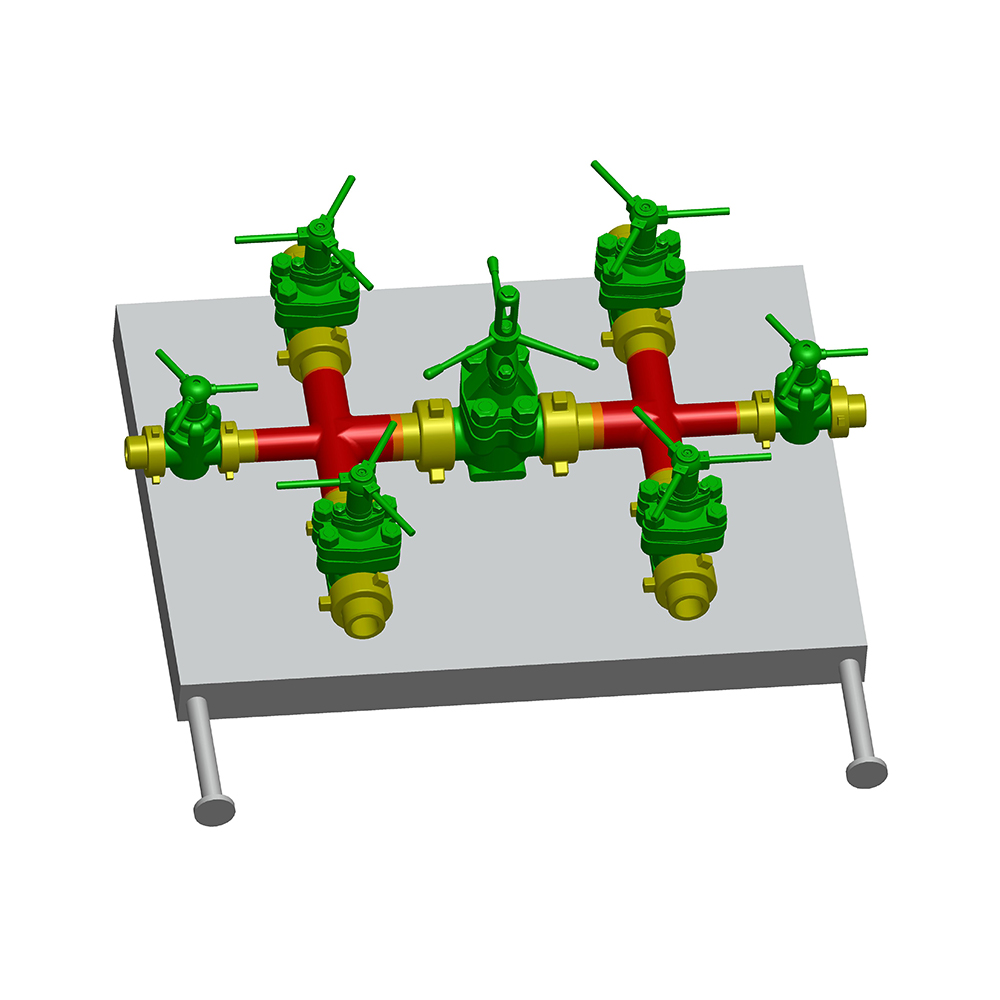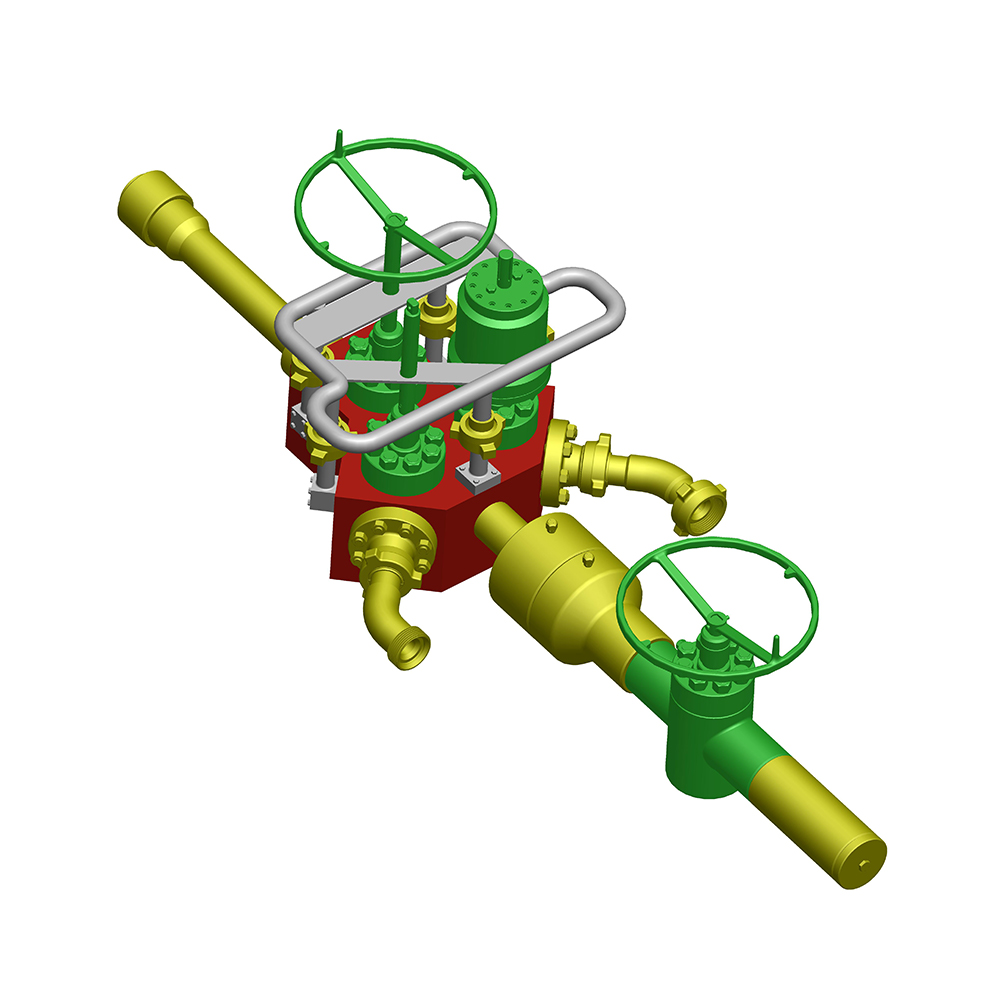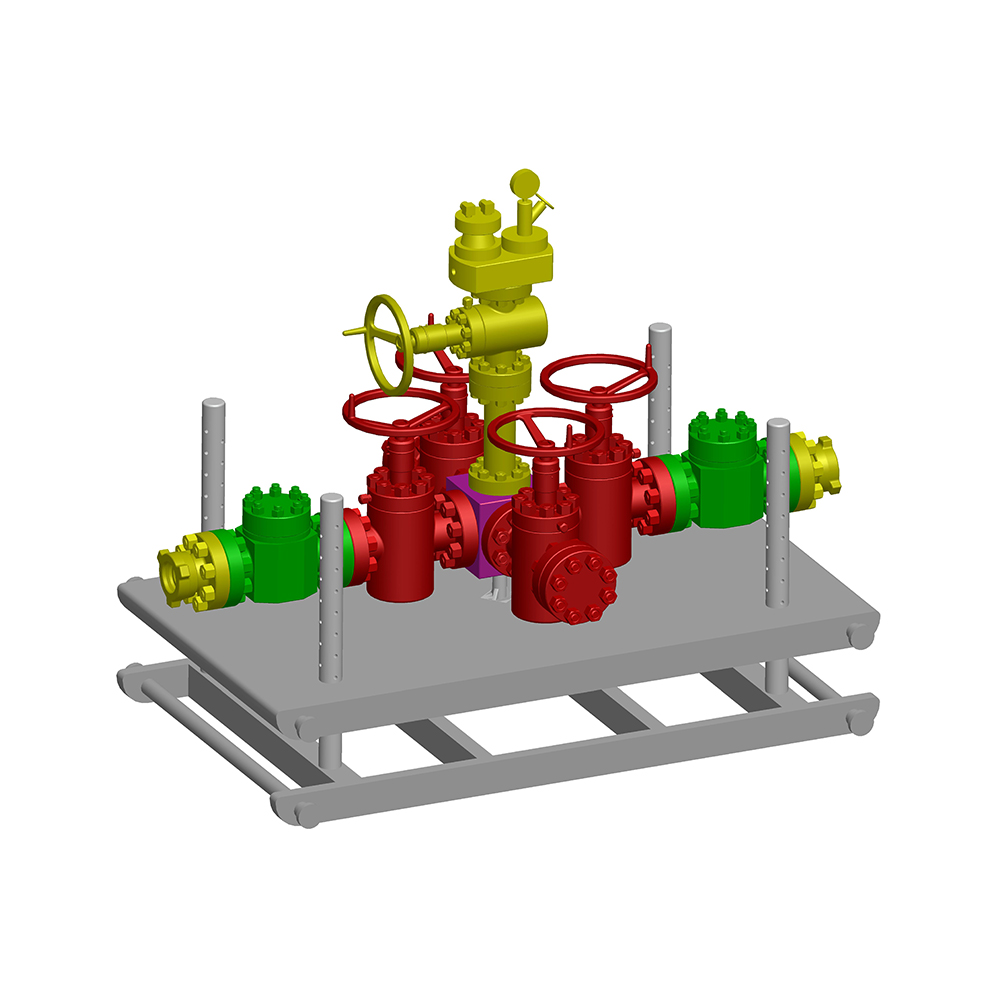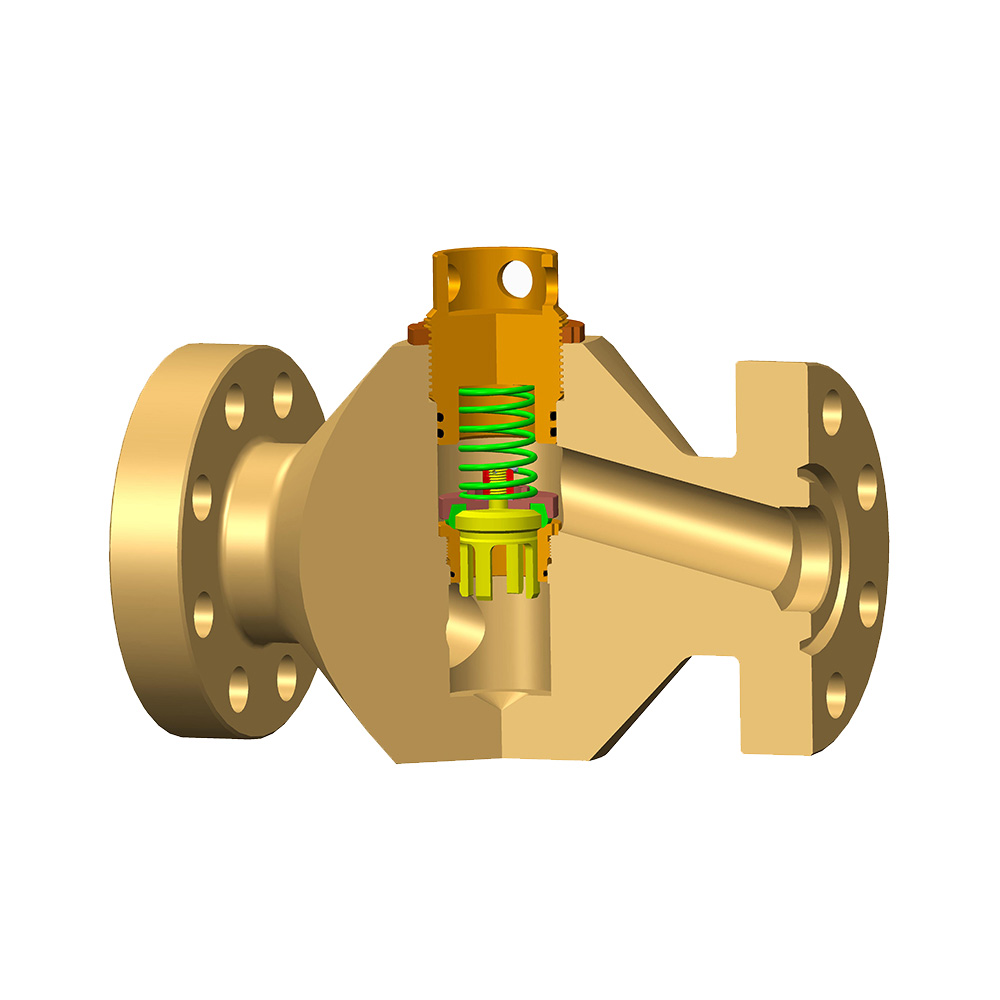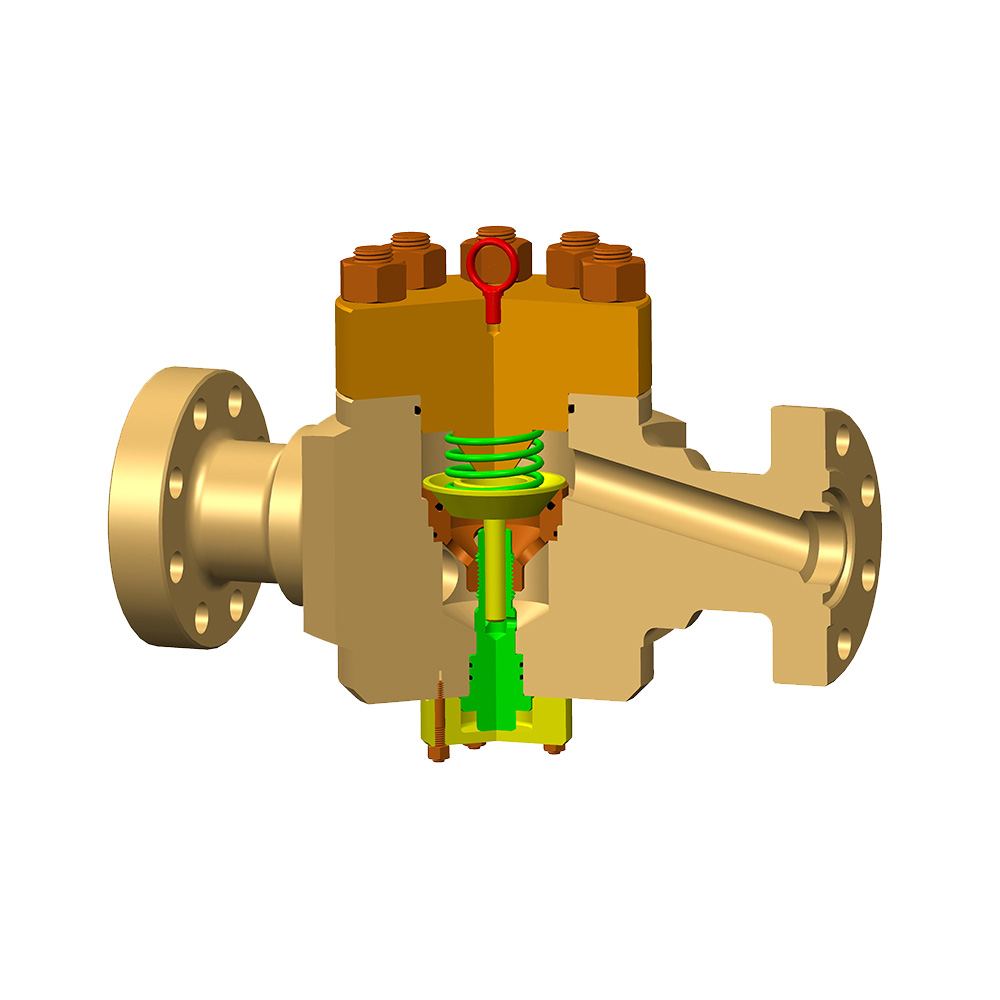
Ett gasbrunnshuvud är yttrycksbarriären som binder varje höljessträng i en förseglad stapel, bär höljeslasten och ger julgranen en fläns att landa på. Den väljs innan den första höljesfogen körs och byts sällan efteråt, så en felaktig utloppsstorlek eller ett missat sur servicekrav kan följa en brunn under hela dess producerande liv.
Det praktiska testet kommer ner på tre frågor: kan enheten hålla det maximala förväntade yttrycket, kan den täta varje ring självständigt och kan en BOP, en testplugg eller ett kabeljobb köras på den utan adaptrar som ingen har i lager? Om något svar är nej, är brunnshuvudet underspecificerat, hur bra stålet än är.
Vad som följer täcker de jobb som ett gasbrunnshuvud utför under drift, hur dess delar ligger i varandra, varför gasavgifter är svårare än oljeavgifter, hur man läser betygen och kontrollerna som avgör om ett köp fungerar på riggplatsen.
Vad en gasbrunnshuvud faktiskt gör
Ett gasbrunnshuvud utför fyra jobb samtidigt, och var och en har en tendens att misslyckas på sitt eget sätt.
- Suspension. Höljehängare överför tyngden av höljessträngen, ofta flera hundra ton, in i höljeshuvudet och därifrån in i ledaren och källargolvet.
- Ringringstätning. Varje fodersträng är förseglad från nästa så att trycket kan övervakas och avtappas per ring istället för att migrera upp bakom röret.
- Tryckbegränsning. Stapeln, dess flänsar, reglar och utlopp utgör den primära ytbarriären under borrning, färdigställande och produktion.
- Gränssnitt. Skålens dimensioner och toppflänsar avgör vilken BOP, vilken rörhängare och vilket träd som passar, vilket gör brunnshuvudet till ett mekaniskt gränssnitt lika mycket som ett tryckkärl.
Under borrning är brunnshuvudet den nedre halvan av brunnskontrollstacken med BOP flänsad på toppen. Efter färdigställandet tar trädet över flödeskontrollen och brunnshuvudet blir den permanenta grunden under den. Gasavgiften ändrar inte dessa roller; det höjer tätningsstandarden de måste uppfylla.
Gasbrunnshuvudkomponenter, från botten till toppen
Ett konventionellt gasbrunnshuvud staplas i en fast ordning: höljeshuvud, höljehängare, höljeshuvudspol, slanghuvudsspole, slanghängare och sedan trädet, med ventiler och adaptrar som fyller mellanrummen.
Höljeshuvudet är basen av enheten. Den är svetsad eller gängad på ythölje, bär den första hängaren och ger utlopp för ringrumsåtkomst och tryckövervakning. Eftersom den sätts i betong tidigt, är dess antal utlopp och flänsstorlek det svåraste beslutet att vända senare.
 Höljehuvud för brunnshuvudbasenhet Basbrunnshuvudkomponenten som bär den första höljeshängaren och ger ringrumsåtkomst och tryckövervakande utlopp. Visa produkt →
Höljet hängare gör två saker samtidigt: det greppar och stödjer höljet strängen, och det förseglar ringen runt den. Slip-typ hängare är snabbare att landa och åter landa; dornhängare är ofta att föredra där tätningen måste vara verifierbar och belastningen förutsägbar. Ovanför dem lägger höljeshuvudspolar till hängpunkter och extra uttag när fler snören går in.
Slanghuvudsspolen markerar övergången från borrning till färdigställande, och slanghängaren inuti den hänger upp slangen och tätar produktionsringen. En mottrycksventil som skruvas in i hängaren låter BOP lossna medan brunnen förblir isolerad från ovan, vilket är det som tillbehörsteamen märker mest när den saknas.
| Komponent | Primärt jobb | Vad avgör passformen |
|---|---|---|
| Höljeshuvud | Knyter brunnshuvudet till ythöljet, bär den första hängaren | Höljets storlek och vikt, svets- eller gänganslutning, antal utlopp och storlek |
| Höljehängare | Hänger upp en höljessträng och tätar dess ringform | Slip- eller dorntyp, höljeskvalitet, elastomer eller metalltätning |
| Höljeshuvud spool | Lägger till hängkapacitet och ytterligare ringformade utlopp | Hur många strängar återstår, utloppsarrangemang, total höjd |
| Slanghuvudspole | Övergångar från borrning till färdigställande | Toppfläns som måste matcha både BOP och senare träd |
| Slanghängare | Hänger upp slangar och tätar produktionsringen | Slangstorlek och gänga, enkel eller dubbelsträng, ESP-avstånd |
| Mottrycksventil | Isolerar brunnen från ovan medan BOP tas bort | Gängprofil i hängaren, arbetstryck, uttagsverktyg |
| Dubbat kors och adapter | Leder flödet och anpassar flänsen till gänggränssnitt | Dubbmönster, flänstyp, stapelhöjdstolerans |
Det hjälper att jämföra hela sortimentet snarare än enskilda delar, eftersom brunnshuvudaggregat är bara så bra som gränssnitten mellan dem. En distansspole som är 30 mm kort kommer att kosta mer i riggtid än själva delen.
Varför gasavgift är svårare på en brunnshuvud än oljeavgift
Gas är mycket mindre förlåtande än olja, så ett gasbrunnshuvud bedöms efter täthet först och tryckklassning efter det.
Gas har låg viskositet och låg ytspänning, så den kommer att passera genom en läckningsbana som råolja skulle sätta igen med vax eller emulsion. En repa över ett tätningshål som håller vätska kan leda gasen stadigt i flera år. Eftersom gas även expanderar kraftigt när trycket sjunker, blir ett mycket litet massläckage till en stor volym vid ytan, varför gastät snarare än bara trycktät är rätt specifikationsspråk.
- Temperatur. Tryckfall över en choke kyler nedströmssidan kraftigt, och den kallaste metallen, inte reservoartemperaturen, styr temperaturklassen. Kallförsprödning och härdade elastomerer börjar båda där.
- Sur service. Även måttlig vätesulfidhalt kan pressa materialet till sur service, vilket ger hårdhetsgränser, certifierad kemi och en annan materialklass.
- Cykling. Brunnar som stängs in och startas om laddar och lossar tätningar ofta upprepade gånger; det är ett annat krav än en brunn som produceras stadigt under ett decennium.
- Återfuktar. Våt gas plus ett kallt utlopp kan bilda hydrater i små ringformade ventiler och instrumentledningar, vilket är en designfråga snarare än ett misstag.
Den praktiska konsekvensen är att gasbrunnars tätningar vanligtvis är metall-mot-metall eller stöds av ett metallelement, och elastomertätningar väljs med gassammansättningen i handen snarare än från en generisk tabell.
Läsa betyg: tryck, temperatur, material och specifikationsnivå
Fyra siffror avgör de flesta specifikationer för gasbrunnshuvuden: märkt arbetstryck, temperaturklass, materialklass och produktspecifikationsnivå.
Nominellt arbetstryck är taket för monteringen, inte för behållaren. En 5 000 psi stack på en brunn som kan bygga 8 000 psi instängningstryck har ingen marginal alls, och hydrostatisk variation över brunnens livslängd gör sällan det gapet mindre. För gasbrunnar är 10 000 psi en vanlig arbetsplattform och 15 000 psi visas där både tryck och temperaturer är höga.
| Parameter | Typiska alternativ | Vad det förändras på plats |
|---|---|---|
| Arbetstryck | 2 000 till 20 000 psi i standardsteg | Väggtjocklek, flänstyp, regelstorlek, massa på hela stapeln |
| Temperaturklass | Från måttlig service till utökade kyl- och högtemperaturklasser | Materialseghet, tätningsblandning, acceptabla testtemperaturer |
| Materialklass | Allmän service genom svåra sura serviceklasser | Trimmaterial, hårdhetsgränser, certifieringsbörda |
| Specifikationsnivå | Nivå 1 till 4 | Mängden oförstörande testning, spårbarhet och dokumentation |
| Prestandakrav | Standard eller högre cykelklass | Huruvida tätningen är bevisad genom upprepade tryck- och temperaturcykler |
Två sammansättningar kan se identiska ut och skilja sig åt med tusentals dollar rent specifikationsnivå. Den skillnaden visar sig i brukscertifikat, spårbarhet för varje tryckhaltig del och hur många föremål som faktiskt testades istället för att inspekteras visuellt.
Brunnshuvud och julgran: Där det ena slutar och det andra börjar
Brunnshuvudet är den permanenta grunden; julgranen är ventilstapeln som styr flödet ovanför den.
Brunnshuvudet installeras när brunnen borras och stannar på plats under hela fältets livslängd. Trädet installeras när det är färdigt och kan tas bort, bytas ut eller uppgraderas under en workover. Trädet bär masterventiler, vingventiler, choke och mätare; brunnshuvudet bär höljet och slangbelastningarna och ringformstätningarna. Att blanda ihop de två leder till det klassiska upphandlingsfelet att köpa ett träd med rätt tryckklassificering och fel toppfläns.
Gasbrunnar med två rörsträngar behöver ett träd med två borrhål, och hängaren, spolen och trädet måste beställas som en uppsättning istället för att monteras från tre källor.
 X-mas-träd med dubbla rör för gasbrunnsproduktion Ett X-mas-träd med två hål för gasbrunnar med två rörsträngar, byggt enligt API Spec 6A med tryckklasser från 2000 till 20000 PSI. Visa produkt →
Installationen är där de flesta problemen börjar
De flesta brunnshuvudläckor går tillbaka till installationen snarare än till utrustningen, och nästan alla kommer från en handfull upprepade orsaker.
- Täta hål kvar med grus, färg eller en repa från kedjetång; tätningsytor fungerar i tusendelar av en tum.
- Hängarna landade utan att kontrollera inriktningen, så tätningen aktiveras ojämnt och lasten sitter på ena sidan.
- Dubbar vridna av känsla istället för med kalibrerad utrustning och en dokumenterad sekvens.
- Inget individuellt ringtrycksprov innan man borrar ur skon, vilket tar bort chansen att åtgärda en läcka billigt.
- BOP-stapelhöjden kontrolleras inte mot spolen, så den sista flänsen kommer inte att kompensera.
Slanghuvudspolen är där dessa detaljer konvergerar, eftersom den måste acceptera BOP under färdigställandet och trädet efteråt, vid samma gränssnitt.
 Slanghuvudspole för komplettering och trädgränssnitt Slanghuvudspolen som accepterar BOP under färdigställandet och trädet efteråt, med varianter för ESP och dubbla slangar. Visa produkt →
En testplugg i slanghängaren, plus en slitagebussning som hålls på plats medan verktyg är i hålet, förhindrar de två vanligaste formerna av skador på en ny installation.
Specificera och köpa ett gasbrunnshuvud: En praktisk checklista
Köp från brunnsplanen utåt, inte från en katalog inåt, och avgör gränssnitten före priset.
- Tryckkuvert. Maximalt förväntat yttryck plus en angiven marginal, inte aktuellt reservoartryck.
- Temperaturkuvert. Behållartemperatur för den övre änden, chokekylning och omgivningsförhållanden för den nedre delen.
- Anslutningar. Höljestorlekar och vikter, svets eller gängad bas, utloppsstorlekar och matchningar till BOP och trädflänsar.
- Material och sur service. Först gassammansättning, sedan materialklass, hårdhetsgränser och eventuella krav på certifierad kemi.
- Sigill filosofi. Metall-till-metall primärtätning med elastomer backup är det vanliga valet för gas; fråga hur sigillen var kvalificerad.
- Dokumentation. Materialcertifikat, spårbarhet av tryckhaltiga delar samt om monogrammet är licenstillämpat.
- Verktyg och reservdelar. Mottrycksventiler, återvinningsverktyg, testpluggar, slitbussningar och tätningssatser ska citeras med stapeln, inte efter att den har landat.
- Service och ledtid. Vem deltar i den första sminkningen och hur snabbt en reservhängare kan nå en avlägsen plats.
Underhåll och övervakning
Ett gasbrunnshuvud behöver lite uppmärksamhet, men vad det behöver är specifikt och schemalagt snarare än reaktivt.
Ringtrycket bör registreras rutinmässigt, eftersom en långsam stigning på en yttre ringform ofta är det första synliga tecknet på ett tätningsproblem. Ventilfunktionstester och smörjning följer tillverkarens intervall, och flänsbultar förtjänar en vridmomentkontroll efter den första termiska cykeln och med jämna mellanrum. Där brunnar är avlägsna eller obemannade, brunnhuvudsövervakning i realtid förvandlar dessa manuella rundor till en trendlinje som larmar långt innan en tryckökning blir en fara.
Vanliga frågor
Vad är skillnaden mellan ett brunnshuvud och ett höljehuvud?
Höljets huvud är den nedre delen av brunnshuvudet, anslutet till ythöljet och bär den första hängaren. Brunnshuvudet är den kompletta sammansättningen, från det höljeshuvudet upp genom spolarna och hängarna till den övre flänsen där trädet landar.
Vilken tryckklass ska ett gasbrunnshuvud ha?
Matcha betyget till det maximala förväntade yttrycket med en dokumenterad marginal. Gasbrunnar använder vanligtvis 10 000 psi-utrustning, går över till 15 000 psi där både tryck och temperatur är höga, och en lägre klassificering endast där instängningstrycket är verkligt begränsat.
Kan ett gasbrunnshuvud repareras utan att döda brunnen?
En del arbete kan utföras live, som att byta en ventil på ett vingutlopp eller att installera en mottrycksventil för att isolera brunnen från ovan. Allt som involverar en hängtätning eller en höljesring kräver normalt att brunnen först dödas eller isoleras.
Varför är en metall-till-metall-tätning att föredra för gasservice?
Eftersom gas passerar elastomerdefekter som vätskor inte gör, och eftersom metalltätningar håller bättre under termisk cykling och lång livslängd. Elastomertätningar har fortfarande en roll, men vanligtvis som en sekundär barriär snarare än den primära.
Hur ofta ska brunnshuvudventiler testas?
Testintervaller följer lokala regler och operatörspolicy snarare än en enda global regel. Den praktiska regeln är att intervallet ska vara tillräckligt kort för att fånga upp en läckande huvudventil innan den blir den enda barriären.
Ett gasbrunnshuvud är en enkel stack av stål med ett ovanligt långt minne. Varje beslut som fattas i specifikationsstadiet, från utloppsstorlek till tätningstyp till specifikationsnivå, är fortfarande synligt vid brunnen tio eller tjugo år senare, och vanligtvis vid det minst lämpliga ögonblicket. Att få gränssnitten, förseglingsfilosofin och dokumentationen rätt i början är mycket billigare än att korrigera dem under en workover.